การประมวลผลด้วยเลเซอร์มีบทบาทสำคัญในการเพิ่มประสิทธิภาพปริมาณและการปรับปรุงคุณภาพของผลิตภัณฑ์อิเล็กทรอนิกส์ระดับไฮเอนด์ทำให้ผลิตภัณฑ์มีน้ำหนักเบาและบางลงและมีเสถียรภาพมากขึ้น
ในปัจจุบันการเชื่อมด้วยความแม่นยำด้วยเลเซอร์ส่วนใหญ่จะใช้สำหรับผลิตภัณฑ์อิเล็กทรอนิกส์เช่นฝาครอบป้องกันขั้วต่อ USB แผ่นแปะนำไฟฟ้า ฯลฯ มีการเปลี่ยนรูปความร้อนขนาดเล็กพื้นที่และตำแหน่งการทำงานที่แม่นยำและควบคุมได้คุณภาพการเชื่อมสูงสามารถทำให้เกิดการเชื่อมของวัสดุที่ไม่เหมือนกันและเป็น ง่ายต่อการตระหนักถึงระบบอัตโนมัติ แต่เมื่อเชื่อมวัสดุต่างกันต้องใช้วิธีการเชื่อมที่แตกต่างกัน
จากผลการทดลองหลายครั้งวิศวกรการเชื่อม Maxphotonicslaser ได้สรุปวิธีการเชื่อมแบบจุดด้วยเลเซอร์ที่ให้ผลลัพธ์การเชื่อมที่ดีที่สุดสำหรับวัสดุประเภทต่างๆเช่นวัสดุที่มีการสะท้อนแสงสูงแผ่นโลหะและวัสดุที่แตกต่างกันในกระบวนการผลิตและการผลิตของวัสดุอิเล็กทรอนิกส์สำหรับผู้บริโภค .
1. เลเซอร์เชื่อมจุดที่มีความแม่นยำสูงของวัสดุสะท้อนแสงสูง
เมื่อเชื่อมวัสดุที่มีการสะท้อนแสงสูงเช่นอลูมิเนียมและทองแดงรูปคลื่นของการเชื่อมที่แตกต่างกันจะมีอิทธิพลอย่างมากต่อคุณภาพการเชื่อม รูปคลื่นเลเซอร์ที่มีสไปค์ก่อนสามารถทะลุผ่านสิ่งกีดขวางของการสะท้อนแสงสูงได้ พลังงานสูงสุดที่สูงขึ้นในทันทีสามารถเปลี่ยนสถานะของพื้นผิวโลหะได้อย่างรวดเร็วและเพิ่มอุณหภูมิจนถึงจุดหลอมเหลวซึ่งจะช่วยลดการสะท้อนแสงของพื้นผิวโลหะและปรับปรุงอัตราการใช้พลังงาน นอกจากนี้เนื่องจากความเร็วในการนำความร้อนที่รวดเร็วของวัสดุเช่นทองแดงและอลูมิเนียมลักษณะของข้อต่อบัดกรีสามารถปรับให้เหมาะสมได้โดยใช้รูปคลื่นที่ช้าลง
ในทางกลับกันความสามารถในการดูดซับของทองเงินทองแดงเหล็กและวัสดุอื่น ๆ จะลดลงตามความยาวคลื่นที่เพิ่มขึ้น สำหรับทองแดงเมื่อความยาวคลื่นเลเซอร์เท่ากับ 532 นาโนเมตรความสามารถในการดูดซับของทองแดงจะใกล้เคียงกับ 40% นอกจากนี้ด้วยการใช้เลเซอร์อินฟราเรดและเลเซอร์สีเขียวในการเชื่อมจุดพัลส์ของทองแดงพบว่าขนาดของข้อต่อบัดกรีหลังการเชื่อมด้วยเลเซอร์อินฟราเรดไม่สอดคล้องกัน (รูปที่ 1) ในขณะที่ขนาดของข้อต่อบัดกรีของเลเซอร์สีเขียว มีความสม่ำเสมอมากขึ้นความลึกสม่ำเสมอและพื้นผิวเรียบ (รูปที่ 2) ดังนั้นเอฟเฟกต์การเชื่อมของเลเซอร์สีเขียวจึงมีความเสถียรมากกว่าในขณะที่กำลังไฟสูงสุดที่ต้องการคือเลเซอร์อินฟราเรดเพียงชั้นเดียว
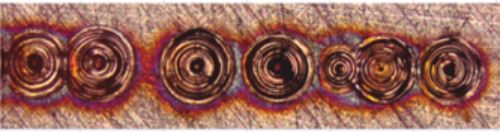
รูปที่ 1. ผลลัพธ์การลดน้ำหนักด้วยเลเซอร์อินฟราเรด (1064nm)
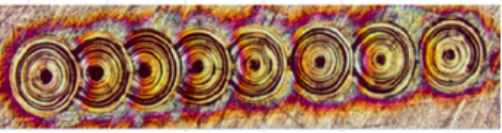
รูปที่ 2. ผลลัพธ์การลดน้ำหนักด้วยสีเขียวเลเซอร์ (532nm)
2. เลเซอร์จุดเชื่อมความแม่นยำของวัสดุแผ่นโลหะ
เมื่อเลเซอร์พัลซิ่งแบบดั้งเดิมเชื่อมแผ่นโลหะบาง ๆ วัสดุจะแตกหักได้ง่ายและข้อต่อบัดกรีมีขนาดค่อนข้างใหญ่ อย่างไรก็ตามเนื่องจากความไม่เสถียรของตัวมันเองและอัตราการดูดซึมของเลเซอร์ที่ต่ำในสถานะของแข็งของวัสดุสะท้อนแสงสูงจุดระเบิดและข้อบกพร่องเสมือนมักปรากฏขึ้นในระหว่างการเชื่อม ปรากฏการณ์เช่นการเชื่อม. เพื่อแก้ปัญหาในการเชื่อมแผ่นบางและโลหะสะท้อนแสงสูงโหมดไฟเบอร์เลเซอร์ QCW / CW จะถูกปรับโดยอะนาล็อกและดิจิตอลตามลำดับและเอาต์พุตพัลส์ N สามารถรับรู้ได้ทันทีที่ทริกเกอร์และการเชื่อมแบบหลายพัลส์จุดเดียวสามารถทำได้ รับรู้ด้วยพลังที่เล็กกว่า

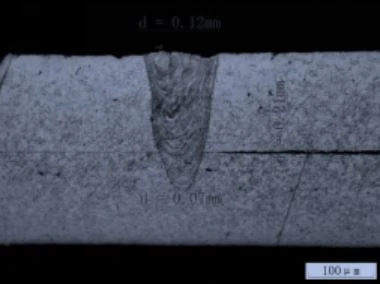
รูปที่ 3 พื้นผิวรอยเชื่อม ส่วนเชื่อม
3. เลเซอร์เชื่อมจุดที่มีความแม่นยำของวัสดุที่แตกต่างกัน
เมื่อเชื่อมด้วยเลเซอร์แผ่นบางของวัสดุที่ไม่เหมือนกันปัญหาเช่นการเชื่อมผิดพลาดรอยแตกและความแข็งแรงในการเชื่อมต่อต่ำจะเกิดขึ้นได้ง่ายมาก เนื่องจากคุณสมบัติทางกายภาพที่แตกต่างกันอย่างมากระหว่างทั้งสองชนิดความสามารถในการละลายซึ่งกันและกันต่ำและการสร้างสารประกอบเปราะได้ง่าย สารประกอบเหล่านี้ทำให้กลไกของรอยเชื่อม ประสิทธิภาพลดลงอย่างมาก เลเซอร์นาโนวินาทีคุณภาพลำแสงสูงถูกเลือกผ่านวิธีการสแกนความเร็วสูงเพื่อควบคุมอินพุตความร้อนอย่างแม่นยำเพื่อยับยั้งการก่อตัวของสารประกอบระหว่างโลหะตระหนักถึงการทับซ้อนกันของแผ่นโลหะที่แตกต่างกันและปรับปรุงรูปแบบการเชื่อมและคุณสมบัติเชิงกล
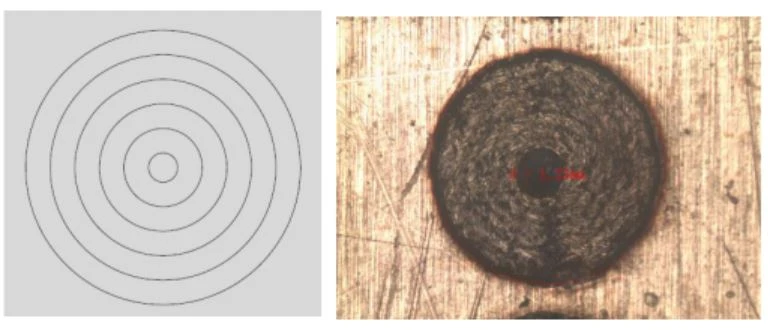
รูปที่ 4.วิธีการสแกน การขึ้นรูปพื้นผิวเชื่อม